Scania – Protection automatique des machines
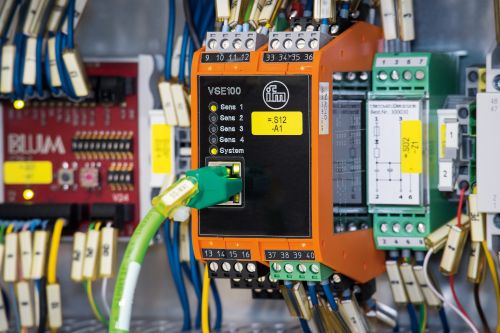
Traite les signaux vibratoires provenant de quatre capteurs maximum : l’unité d’évaluation VSE100
La surveillance vibratoire protège les machines-outils
La technologie des capteurs permet d’éviter les arrêts de production imprévus. Elle surveille en permanence l’état des machines et des installations. En cas de dépassement des valeurs limites, le personnel de maintenance reçoit automatiquement un message. Dans les situations critiques, la machine peut même être arrêtée automatiquement afin d’éviter tout dommage.

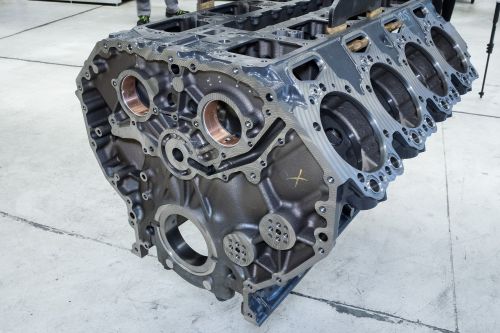
Puissant bloc moteur V8 de Scania
Le diagnostic expliqué à travers l’exemple d’une machine-outil
Scania utilise un très grand nombre de machines-outils. Les têtes de fraisage semblent découper les blocs métalliques comme du beurre, tandis que les outils de tournage usinent des arbres avec une précision millimétrique et que les forets réalisent des perçages avec exactitude. Toutes les étapes du processus sont entièrement automatisées et exécutées par des tours et des fraiseuses à commande numérique. Ces machines fabriquent en un clin d’œil des moules pour culasses ou des arbres destinés aux moteurs.
Pour répondre aux exigences élevées en matière de qualité, les machines-outils doivent garantir un usinage irréprochable et sans incident des pièces. Les vitesses d’usinage élevées et les forces importantes exercées au cours du processus nécessitent des systèmes de diagnostic très réactifs. Ceux-ci doivent détecter immédiatement toute détérioration de l’outil ou toute collision pendant l’usinage, afin d’arrêter instantanément le processus et d’éviter d’endommager la machine ou la pièce. Le diagnostic vibratoire permanent s’est révélé être la solution idéale pour limiter les dommages au minimum.
Petite défaillance, conséquences dramatiques
Il est difficile d’imaginer l’ampleur réelle des forces exercées au cours du processus tant les têtes de fraisage semblent pénétrer facilement dans le matériau à des vitesses de rotation extrêmement élevées. Pourtant, les outils sont soumis à des contraintes mécaniques considérables.
Même avec des outils de qualité optimale, aucun opérateur ne peut empêcher leur rupture en cours d’utilisation. Le moindre défaut mécanique peut avoir de graves conséquences s’il survient pendant l’usinage. La rupture d’une dent sur une tête de fraisage peut, par exemple, endommager la pièce et la rendre inutilisable. Lorsqu’il s’agit d’une pièce complexe telle qu’un bloc moteur, les dommages peuvent s’avérer très coûteux. Non seulement cette pièce onéreuse serait perdue, mais la quantité requise ne pourrait plus être produite, ce qui perturberait fortement le processus de production.
Des vibrations inhabituelles signalent une défaillance de l’outil
C’est pourquoi Scania équipe ses machines-outils d’un système de détection automatique des défauts. Au cœur de ce système se trouve un capteur de vibrations extrêmement sensible et fiable développé par le spécialiste des capteurs ifm electronic.
« Nous surveillons les vibrations de la broche moteur afin de pouvoir la remplacer à temps, avant qu’elle ne tombe en panne. Le logiciel de diagnostic nous indique également l’état des broches et nous permet de savoir si certains paramètres du processus doivent être ajustés », explique Robert Bergkvist.
Grâce aux données des capteurs, l’efficacité du processus peut être optimisée au maximum sans risquer de placer la machine dans une situation critique, par exemple lorsqu’un outil de tournage pénètre trop rapidement dans le matériau.
C’est là qu’intervient le capteur de vibrations compact VSA d’ifm. Il est solidement vissé dans un alésage du carter de la tête de broche. Il mesure en permanence les caractéristiques vibratoires pendant l’usinage. Son accéléromètre micromécanique est si sensible qu’il détecte même le plus léger déséquilibre provoqué par l’absence d’une dent de seulement un millimètre sur une tête de fraisage. Les variations des forces de coupe, provoquées par exemple par un foret émoussé ou une accumulation excessive de copeaux, sont également détectées et signalées grâce à la modification des caractéristiques vibratoires.
Des seuils de tolérance individuels peuvent être attribués à chaque outil, notamment un seuil d’avertissement et un seuil d’arrêt. Lorsque ce dernier est atteint, la rotation de la broche porte-outil est interrompue par la commande « arrêt de l’avance de la broche », afin que la tête puisse être retirée de la pièce. Cette procédure empêche efficacement d’endommager la pièce coûteuse.
Détection des collisions
La surveillance vibratoire assure également la détection des collisions. Dans la production en série, l’ensemble des opérations de fraisage, de tournage et de perçage est généralement vérifié au moyen d’une simulation. Les collisions liées à la programmation entre l’outil et la pièce sont ainsi détectées de manière fiable et prises en compte lors de la programmation.
Toutefois, lors de la fabrication de pièces unitaires, des erreurs de programmation peuvent entraîner une collision entre l’outil et la pièce ou certaines parties de la machine. Dans ce cas, la machine est arrêtée le plus rapidement possible afin de limiter les dommages causés à la machine et à la pièce.


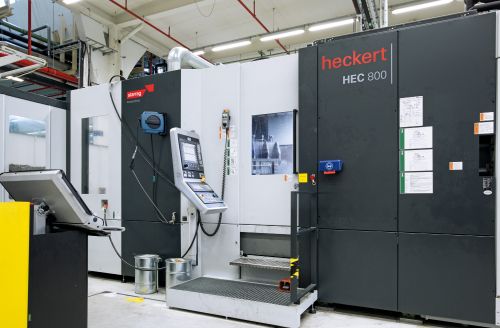
Machine-outil 5 axes pour le tournage, le perçage et le fraisage de grands blocs métalliques
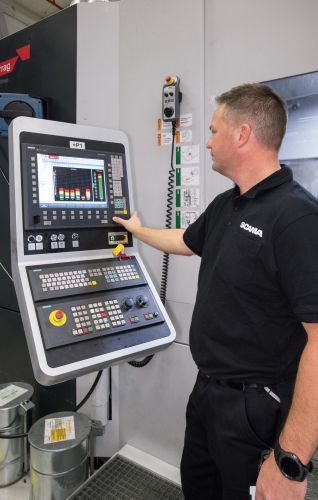
Robert Bergkvist vérifie les données des capteurs : « Le logiciel de diagnostic nous indique l’état des broches et nous permet de savoir si certains paramètres du processus doivent être ajustés. »
Surveillance des broches
Le diagnostic vibratoire offre également une fonction de protection permettant de surveiller l’état des broches. Les caractéristiques vibratoires des roulements sont mesurées lors d’un cycle de référence, puis enregistrées comme « valeur de référence ». En cas d’usure des roulements intégrés au mécanisme complexe de la broche, des vibrations inhabituelles permettent de détecter l’anomalie. Si les seuils de tolérance configurables sont dépassés, un message d’erreur est émis. Cette surveillance permanente de l’état des broches offre ainsi une sécurité supplémentaire à l’opérateur.
Comment fonctionne le diagnostic vibratoire ?
Le capteur de vibrations VSA d’ifm est un accéléromètre micromécanique. Il mesure en permanence les vibrations sur les surfaces non rotatives de la machine.
Il est raccordé à l’unité d’évaluation VSE correspondante. Celle-ci analyse les signaux provenant de quatre capteurs de vibrations maximum et les transmet directement au système de commande de la machine. Cette solution garantit une intégration simple et fiable.
Des valeurs limites pour la surveillance des vibrations et la détection des collisions peuvent être enregistrées dans la commande de la machine pour chaque outil. Afin de les déterminer au préalable, un cycle du programme est exécuté en mode apprentissage. Les données vibratoires propres à chaque outil sont ensuite enregistrées dans la commande et associées à des valeurs de tolérance réglables. Les valeurs limites peuvent être définies individuellement pour chaque opération de coupe.
Pendant l’usinage, tout dépassement des valeurs de tolérance est interprété comme un défaut. Selon l’amplitude des vibrations, il entraîne l’émission d’un message d’avertissement ou l’arrêt complet du processus d’usinage.
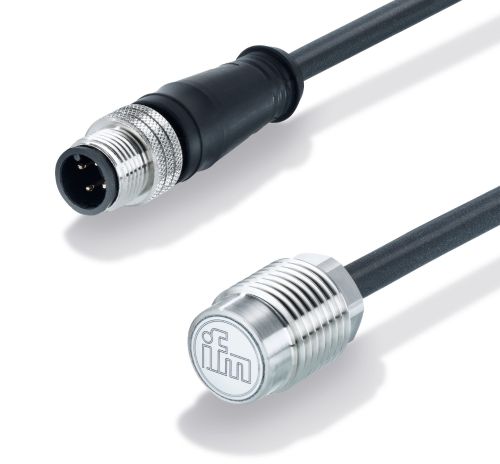
Accéléromètre micromécanique VSA à visser sur la paroi du carter des entraînements rotatifs.
Conclusion
Rupture d’outil, collision ou détérioration des roulements : la surveillance des processus basée sur le diagnostic vibratoire ne peut pas empêcher ces incidents. Cependant, l’arrêt de la machine permet d’éviter que les dommages ne s’aggravent et prévient efficacement les dommages consécutifs sur la pièce et la machine.
Le diagnostic vibratoire permanent détecte même les problèmes imminents et avertit le personnel de maintenance au moyen d’un message d’alerte. Il garantit ainsi une utilisation efficace des capacités de la machine et une protection maximale de celle-ci.